Qingdao Eaststar Plastic Machinery Co., Ltd.
Notizia

Notizia

Come scegliere e ottimizzare una linea di estrusione di pannelli in schiuma di PVC per una produzione stabile?

Pannello in schiuma di PVC- noto anche come pannello Celuka, pannello Forex o PVC espanso - è ovunque. Pubblicità, mobili, decorazione d'interni, packaging. È un materiale che ha trovato la sua strada in quasi tutti i settori. Ma se la macchina che acquisti sia effettivamente in grado di produrre costantemente pannelli stabili e di alta qualità non dipende mai dal nome dell’attrezzatura. Si tratta di capire come selezionarlo, sintonizzarlo e mantenerlo.

L'estrusore aspira la polvere e produce fogli. In qualsiasi momento di questo processo, se qualcosa non va, il prodotto lo mostrerà forte e chiaro.

Inizia con il dado: scopri quale tavola stai realizzando

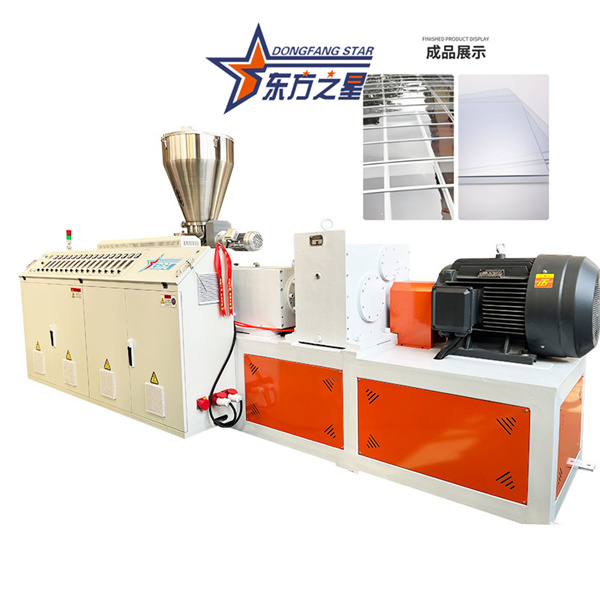
Una linea di estrusione per pannelli in schiuma di PVC è, essenzialmente, un estrusore bivite conico accoppiato con una linea completa a valle. Perchè la doppia vite conica? Perché la polvere di PVC ha una scarsa stabilità termica. Un estrusore monovite genera troppo calore da attrito: la polvere inizia a degradarsi prima ancora di sciogliersi. La doppia vite conica, invece, evita un eccessivo calore da attrito durante l'estrusione, prevenendo la decomposizione del fuso. Fornisce un output stabile, una buona miscelazione e un'eccellente plastificazione, rendendolo la scelta ideale per la produzione di prodotti in PVC rigido.

Quando si seleziona l'attrezzatura, iniziare con la capacità e le specifiche del prodotto. La produzione oraria dipende dal modello di estrusore. In una configurazione tipica, un estrusore principale SJZ80/156 abbinato a un coestrusore SJZ65/132 produce 400–500 kg/ora, con larghezze del pannello da 1.220 mm a 2.050 mm e spessori da 3 mm a 30 mm. Per pannelli più spessi (20 mm e oltre), è necessario un estrusore con coppia più elevata. Più ampia è la scheda, più impegnativa diventa la progettazione dello stampo e la sezione di calibrazione del raffreddamento: questo non è qualcosa che puoi falsificare con una macchina generica.

La linea a valle è altrettanto critica. L'estrusore è solo il cuore. La tavola di calibrazione, le rastrelliere di raffreddamento, l'unità di trasporto e la stazione di taglio determinano la planarità e la precisione dimensionale del pannello. Quando acquisti l'attrezzatura, dedica più tempo a valutare la linea completa e meno tempo a guardare le specifiche appariscenti dell'estrusore principale.


Plastificazione: se la tavola sia fragile o resistente dipende da questo

Il problema di qualità più comune dei pannelli in schiuma di PVC è la fragilità: i pannelli si spezzano facilmente. Oltre il 90% dei problemi di rottura delle schede non sono dovuti alla formulazione, ma a una scarsa plastificazione.

La plastificazione è il processo in cui la polvere di PVC viene riscaldata e tagliata all'interno della vite, provocando l'apertura completa e l'aggrovigliamento delle catene molecolari. Se la plastificazione è incompleta, l'interno della tavola è come un impasto mal impastato: sciolto, privo di tenacità e incline a spezzarsi.

Per giudicare la plastificazione, non fare affidamento sulla sensazione o sull'apparenza. Osserva la corrente del motore principale dell'estrusore.

Corrente troppo bassa: plastificazione insufficiente. Il materiale è troppo "scivoloso" e non ha formato una massa fusa viscosa: non è stato lavorato correttamente.
Corrente troppo alta: resistenza eccessiva. La temperatura potrebbe essere troppo bassa o la formulazione presenta problemi. La macchina funziona in sovraccarico.
Corrente stabile nell'intervallo normale: il materiale ha formato una fusione uniforme nel cilindro. La plastificazione è buona.

Se la corrente è troppo bassa, non affrettarti a cambiare la formulazione. Aumentare la temperatura delle zone 3 e 4 (sezioni di plastificazione e compressione) di 2–3°C. La viscosità del fuso aumenterà, la resistenza della vite aumenterà e la corrente aumenterà. Dopo aver regolato la temperatura, attendere 15-20 minuti affinché il sistema si stabilizzi, osservare il cambiamento corrente e ottimizzare a piccoli passi finché la corrente non si stabilizza vicino al valore target.


Temperatura: troppo alta e fa schiuma prematuramente, troppo bassa e si rompe: dov'è il punto giusto

Il controllo della temperatura di estrusione dei pannelli in schiuma di PVC è notoriamente complicato. Se la temperatura è troppo elevata, il materiale fa schiuma prematuramente all'interno del cilindro, causando fratture alla fusione e una superficie ruvida del pannello. Se è troppo basso, la plastificazione è incompleta e la superficie del pannello diventa irregolare.

La termoregolazione dell'intera linea segue generalmente tre zone:

Zona Posizione Principio
Zona riscaldamento Prima della porta di sfiato (sezione di alimentazione + sezione di compressione) Temperatura leggermente più alta, apporto di calore rapido
Zona a temperatura costante Dopo la porta di sfiato (sezione di sfiato + sezione di dosaggio) Il calore di taglio è già sufficiente; sono necessari sia il controllo del riscaldamento che del raffreddamento
Zona di mantenimento della temperatura Testa, adattatore e corpo della matrice Leggermente più basso della sezione di estrusione per mantenere la resistenza del fuso

Per l’estrusione di pannelli in PVC rigido a bassa schiuma, la ricerca suggerisce un processo di riferimento: velocità della vite 38–42 giri/min, temperatura della matrice 180–190°C, con conseguente densità del pannello inferiore e migliore struttura cellulare. Ma questo è solo un riferimento. La produzione effettiva deve essere regolata in base all’attrezzatura, alla formulazione e allo spessore del prodotto.

La temperatura dello stampo è particolarmente problematica. Troppo basso e il materiale fuso perde elasticità, provocando lo strappo della tavola. Troppo alto, la forza di fusione diminuisce, le bolle si rompono e la superficie del pannello sviluppa vuoti.


Pressione e velocità: l'equilibrio tra flusso e tempo

La pressione di estrusione è la chiave per una schiumatura efficace. Con una pressione sufficiente, le bolle sono fini e dense. Con una pressione insufficiente, le bolle diventano grandi e irregolari e la superficie della tavola ne risente. La corrente del motore principale e la pressione della filiera sono indicatori affidabili del controllo della temperatura: quando la plastificazione è buona, sia la corrente che la pressione sono stabili. Quando la plastificazione è scarsa, la pressione fluttua e la corrente è instabile.

Anche la velocità della vite è importante. Una velocità più elevata significa una produzione più elevata, ma la temperatura del materiale fuso aumenta rapidamente e il controllo del processo diventa più impegnativo. Tuttavia la formazione di schiuma è più uniforme e la qualità della superficie è migliore. Una velocità troppo bassa significa scarsa plastificazione, bassa efficienza e superficie ruvida del pannello. Inoltre, è necessario monitorare il tempo di permanenza del materiale nel cilindro e nella matrice: troppo breve e l'agente espandente non si decompone completamente, con conseguente maggiore densità del pannello; troppo lungo e si verifica una formazione eccessiva di schiuma, che degrada le proprietà meccaniche.


Manutenzione: un estrusore non sottoposto a manutenzione va in pensione anticipatamente

Un estrusore è costruito per lavorare il materiale. Ma se non lo mantieni, mangerà invece i tuoi profitti.

Pulizia regolare dei residui: la resina di PVC lasciata su viti, cilindri e matrici si indurisce nel tempo, bloccando i percorsi del flusso e i componenti soggetti a usura. Dopo lo spegnimento e il raffreddamento, smontare le parti interessate e pulirle utilizzando il composto di spurgo consigliato dal produttore o strumenti morbidi. Quando si pulisce la vite, ridurre la velocità principale a circa 5 giri al minuto per ridurre al minimo l'usura e utilizzare aria compressa per soffiare ripetutamente attraverso l'apertura di alimentazione e l'apertura di sfiato.
Lubrificazione adeguata: cuscinetti, ingranaggi e catene necessitano di olio nei tempi previsti. Componenti diversi hanno intervalli di lubrificazione e tipi di olio diversi. Leggi il manuale: non fare affidamento su congetture.
Calibrazione regolare del sistema di controllo della temperatura: se le termocoppie non sono precise, le temperature visualizzate non hanno alcun significato. Le tavole prodotte saranno un lancio di dadi.
L'ispezione pre-avvio è obbligatoria: controllare i circuiti dell'acqua, dell'aria e elettrici uno per uno: nessuna perdita, nessun blocco, nessun collegamento allentato. Stringere i bulloni della flangia della testa della matrice prima dell'avvio e serrarli nuovamente in diagonale dopo l'espansione termica; in caso contrario, il materiale fuoriuscirà.
Procedura di spegnimento corretta: interrompere prima l'alimentazione, eliminare il materiale rimanente dal fusto, quindi spegnere l'alimentazione di riscaldamento. Utilizzare raschietti in rame per pulire i residui dai componenti smontati dello stampo, levigare e rivestire con olio per prevenire la ruggine. Non stare davanti allo stampo per comodità. La rottura dei bulloni o l’espansione esplosiva del materiale umido non sono uno scherzo.


Errori comuni e soluzioni

Sintomo Probabile causa Azione correttiva
Tavola fragile, si rompe facilmente Scarsa plastificazione; bassa corrente del motore Aumentare le temperature della zona 3–4 di 2–3°C; attendere 15-20 minuti
Superficie del pannello ruvida Temperatura dello stampo troppo alta o troppo bassa; frattura da fusione Regola la temperatura dello stampo con piccoli incrementi (±2°C alla volta)
Struttura delle bolle irregolare Pressione di estrusione insufficiente; fluttuazioni di pressione Controllare la temperatura dello stampo; controllare il pacchetto dello schermo per eventuali blocchi
Corrente motore fluttuante Plastificazione instabile; alimentazione incoerente Controllare la temperatura della sezione di alimentazione; verificare la consistenza del materiale alimentato
Variazione dello spessore del pannello Velocità di traino irregolare; lo spazio tra le labbra non è uniforme Regolare la velocità di traino; controllare i bulloni di regolazione del labbro dello stampo
Perdite d'acqua nella sezione di raffreddamento Guarnizioni usurate; raccordi allentati Sostituire le guarnizioni; serrare i collegamenti della linea di raffreddamento


La tecnologia di estrusione dei pannelli in schiuma di PVC è matura. Il telaio, le viti e i sistemi di controllo della temperatura li costruiscono tutti i produttori. La differenza sta nel fatto che, dopo aver ricevuto l'attrezzatura, è possibile regolare le quattro variabili (temperatura, velocità, pressione e formulazione) in modo che lavorino insieme in base alle condizioni specifiche dell'officina.

Notizie correlate
Lasciami un messaggio
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie.politica sulla riservatezza
RifiutareAccettare